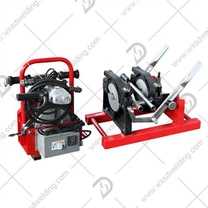
1. Przygotowanie do spawania
Przygotowanie do spawania polega głównie na sprawdzeniu, czy stan zgrzewarki spełnia wymagania eksploatacyjne. Sprawdź na przykład, czy elementy mocujące w różnych częściach maszyny nie są poluzowane lub poluzowane; sprawdzić, czy połączenie obwodu elektrycznego całej maszyny jest prawidłowe i niezawodne; sprawdzić, czy w zbiorniku hydraulicznym jest wystarczająca ilość oleju hydraulicznego; potwierdzić, że zasilacz odpowiada wymaganiom wejściowym maszyny; czy płyta grzewcza spełnia wymagania (czy powłoka nie jest uszkodzona); próbna eksploatacja frezów i wyłączników pomp olejowych itp.
Następnie zamontuj w ramie listwy o tych samych parametrach rur; ustaw temperaturę płyty grzewczej na temperaturę zgrzewania (temperatura zgrzewania kanału maszyny do rur polietylenowych wynosi 200 ~ 230 stopni). Przed nagrzaniem użyj miękkiego papieru lub szmatki zamoczonej w alkoholu, aby przetrzeć powierzchnię płyty grzewczej, uważając jednak, aby nie zarysować warstwy zapobiegającej przywieraniu PTFE.
2. Spawanie
Spawanie należy wykonywać zgodnie z parametrami karty procesu spawania. Jeśli to konieczne, należy dokonać odpowiednich korekt w zależności od zmian pogody, temperatury otoczenia itp. Główne kroki są następujące.
(1) Za pomocą czystej szmatki usuń brud z obu końców rur. Umieścić rurę w profilu ramy tak, aby długości wystające z obu końców były jednakowe (powinna być jak najkrótsza, aby spełnić wymagania frezowania i nagrzewania, zwykle 25~30mm). W razie potrzeby użyj wsporników do podparcia części innych niż rama rurowa, tak aby oś rury i linia środkowa ramy znalazły się na tej samej wysokości, a następnie dokręć je za pomocą pasków.
(2) Włóż frez, najpierw włącz wyłącznik zasilania freza, następnie powoli zamknij zgrzewane końcówki obu rur i wywieraj odpowiedni nacisk, aż na obu końcach pojawią się ciągłe wióry, usuń nacisk, odczekaj chwilę , a następnie wyjdź z ruchomej ramy. , wyłącz zasilanie frezu. Grubość wióra powinna wynosić 0,5 ~ 1,0 mm. Grubość wióra można regulować poprzez regulację wysokości ostrza frezującego.
(3) Wyjmij frez, zamknij oba końce rur i sprawdź wyrównanie obu końców. Wielkość niewspółosiowości na obu końcach rury nie powinna przekraczać 10% grubości ścianki rury lub 1 mm, w zależności od tego, która wartość jest większa. Można to w pewnym stopniu skorygować, regulując prostość rury i gumki; podczas zamykania nie ma wyraźnej szczeliny między dwoma końcami rury, a szczelina Maksymalna szerokość nie może przekraczać: 0,3 mm (DN<225mm), 0.5mm (225mm400mm). If you are not satisfied with the above requirements, you should mill again until you meet the above requirements.
(4) Zmierzyć siłę oporu (opór tarcia ruchomego elementu). Ciśnienie to należy nałożyć na ciśnienie parametru procesu, aby otrzymać rzeczywiste ciśnienie robocze. I sprawdź, czy temperatura płyty grzewczej osiąga ustawioną wartość.
(5) Gdy temperatura płyty grzewczej osiągnie ustawioną wartość, należy umieścić ją na stojaku i wywierać regularny nacisk, aż minimalna krawędź zagięcia po obu stronach osiągnie określoną szerokość, a nacisk zmniejszy się do określonej wartości (aby zachować tylko kontakt pomiędzy powierzchnią końcową rury a płytą grzejną), aby pochłaniać ciepło.
(6) Po upływie tego czasu wyjmij ramę ruchomą, szybko wyjmij płytę grzejną, a następnie zamknij oba końce rur. Czas przełączania powinien być jak najkrótszy i nie może przekraczać określonej wartości. Po ochłodzeniu do określonego czasu zwolnić ciśnienie, poluzować ślizgi i wyjąć podłączone rury.
Cechy tej spawarki to:
①Optymalne parametry spawania dla rur z różnych materiałów, średnic i SDR zostały ustalone wcześniej;
② W pełni automatyczna kontrola czasu zgrzewania, temperatury i ciśnienia;
③ Aktywne wykrywanie i kompensacja ciśnienia oporu;
④Płyta grzewcza wyskakuje automatycznie, aby zminimalizować utratę temperatury;
⑤ Aktywne monitorowanie całego procesu i monity dla każdego etapu operacji podczas procesu spawania;
⑥System szybkiego mocowania poprawia wydajność operacyjną o 30%;
⑦ Dane dynamiczne procesu spawania można wydrukować lub pobrać na komputer inspektora jakości za pośrednictwem systemu transmisji danych, aby sprawdzić na miejscu wydajność spawarki i operatora;
⑧Baza danych może przechowywać istotne parametry spawania aż do 600 złączy.